-

+86-13404286222
-

hmjxboss@gmail.com

今すぐ問い合わせる
+86-13404286222
hmjxboss@gmail.com
今すぐ問い合わせる
油井噴出防止装置本体の重量が 800 kg を超え、油井圧力 15,000 psi に耐えなければならない場合、鋳造か鍛造のどちらを選択するかは学術的ではありません。これにより、部品が 10 年間にわたる静水圧試験と現場でのサービスに耐えられるか、最初の圧力サイクルで故障するかが決まります。砂型鋳造バージョンは、外見上は健全に見えますが、金属内部の粗い樹枝状粒子と中心線の収縮により、表面検査では明らかにならない圧力完全性が損なわれる可能性があります。機器メーカーの調達チームにとって、違いは 1 つの質問に帰着します。それは、サービス負荷が実際にどのような機械的特性を要求しているかということです。
直接の答え: 鋳造では、液体金属を型の中で凝固させてコンポーネントを構築しますが、鍛造では圧縮力を受けて固体のビレットを再形成します。この 1 つの違いが、その後のすべての機械的特性を支配する独特の粒子構造を生み出します。
溶融金属を砂またはインベストメント型に流し込みます。粒子は金型壁で核形成され、中心に向かって成長し、樹枝状または柱状構造を形成します。大型の鋳物では、中心線の収縮、微小気孔、内部応力上昇要因として機能する粗粒が発生することがよくあります。
加熱されたビレットは、ダイまたはオープンツールの間でプレスされます。既存の粒子は変形中に破壊され、再結晶化して微細な等軸構造になります。フロー ラインは部品の輪郭に沿って形成され、使用時の応力軌跡と一致する金属粒子の流れが形成されます。
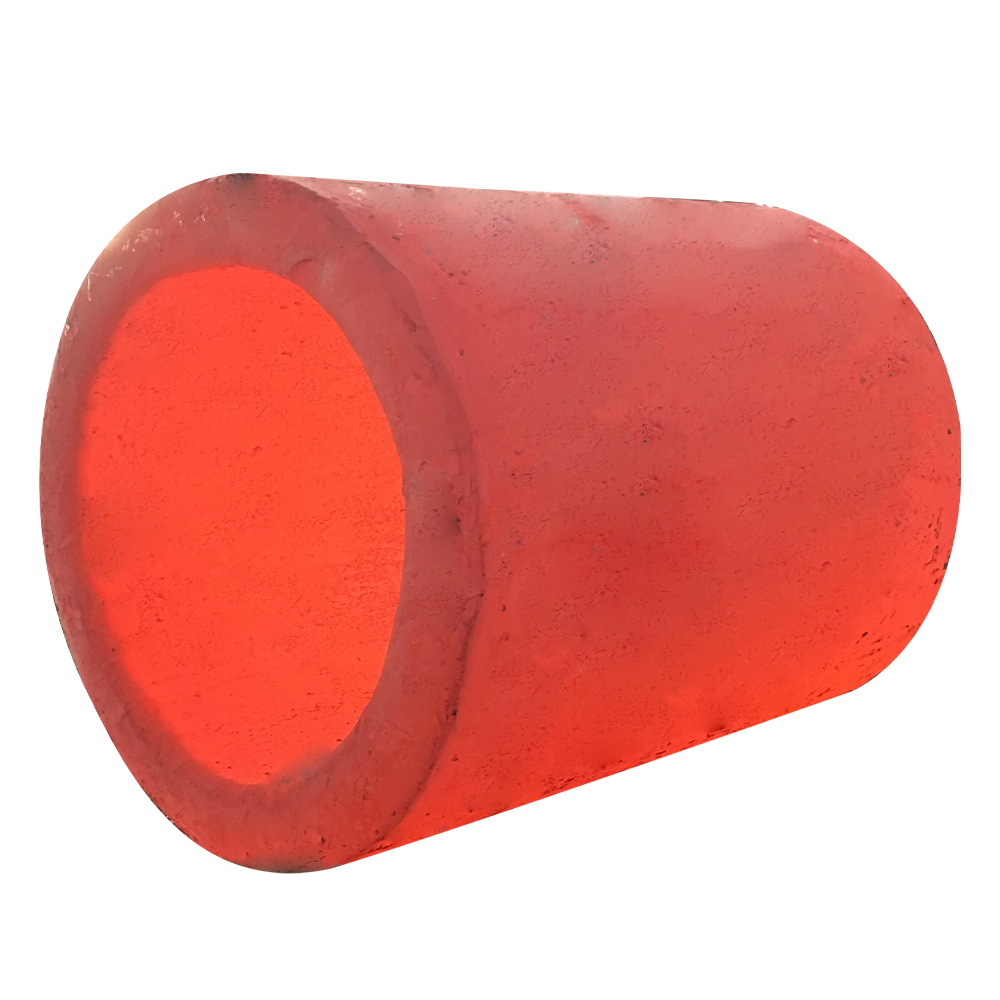 鍛造および鋳造金属部品の製造サービス 鍛造により結晶粒構造が微細化され、流線が使用応力に合わせて調整され、靭性と耐疲労性が向上します。鋳造は複雑な形状を低コストで提供しますが、内部欠陥により性能が制限される可能性があります。このメーカーは、さまざまなコンポーネントの要件に合わせて両方のプロセスを提供しています。 製品を見る→
公称組成は 2 つのルート間で同一である可能性がありますが、2 トンの鋳造品内部の局所的な微細構造は表面から中心まで大きく異なる可能性があります。このばらつきが、鋳造品に X 線検査が必要な理由です。内部欠陥は実際に存在し、応力が最も高い場所に集中します。対照的に、鍛造品は膜状の介在物やガス多孔性のないきれいな粒界を持ち、それに応じて厚さ方向の衝撃靱性も高くなります。
実際には、その違いは測定可能なパフォーマンスのギャップとして現れます。鍛造 42CrMo4 シャフト ローターは通常、12% の伸びで 900 MPa の引張強度に達しますが、同じ合金鋳造では 6% の伸びで 700 MPa で頭打ちになる可能性があります。このギャップは、機械的結晶粒微細化による特性の配当です。
これら 2 つのルートのプロセス履歴、ツール設計、運用の違いについて詳しくは、「 金属成形技術に関する詳細な記事 .
直接的な答え: 鍛造大型コンポーネントは、降伏強さ、衝撃靱性、疲労寿命の点で鋳造コンポーネントよりも常に優れていますが、鋳造コンポーネントは複雑な形状でも優れた寸法柔軟性と低コストを実現します。
以下のデータは、実験室テストクーポンではなく、炭素鋼および合金鋼の大型コンポーネントの一般的な範囲を反映しています。実際の生産では、特性は断面サイズ、熱処理、特定のサプライヤーのプロセス制御によって異なります。同じグレードの 500 kg の鋳物と 5 トンの鋳物は同じように動作しません。
| プロパティ | キャスティング | 鍛造 | 一般的な違い |
| 引張 strength | 400~700MPa | 500~900MPa | 鍛造 15-30% |
| 収量 strength | 250~450MPa | 350~650MPa | 鍛造 20-40% |
| 伸び | 5~15% | 10~25% | 鍛造 30-50% |
| 影響 toughness | 20-50J | 40-100J | 鍛造 50-100% |
| 疲労 life | 10^5-10^6 サイクル | 10^6-10^7 サイクル | 鍛造 5-10x |
| 寸法精度 | /-0.5~1.5mm | /-0.1~0.5mm | 鍛造 tighter |
最も実際的な例として疲労寿命の列を考えてみましょう。ガス圧縮サービス用に設計されたコンプレッサー ハウジングの鋳物は、通常、内部の気孔部位で亀裂が発生するまで 10^5 ~ 10^6 の圧力サイクルに耐えます。鍛造材料の同じコンポーネントは 10^6 ~ 10^7 サイクルに耐えます。サービス間隔がメンテナンス スケジュールに関連付けられている場合、適切なプロセスを選択すると、オーバーホールまでの時間を 2 倍または 3 倍に延長できます。
2トンのコンプレッサーシリンダーの場合、鍛造は初期費用が高くなります。しかし、鍛造シリンダーの保守間隔が 2,000 時間から 6,000 時間に延長されれば、調達価格は上昇しても総所有コストは下がります。これは、RFQ を出す前に調達チームと設計エンジニアが交わすべき会話です。
直接の答え: 複雑な内部形状、統合された機能、または総コストの削減が機械的特性の不足を上回る場合、鋳造が最適な選択です。
大型のコンプレッサー シリンダー、ポンプ本体、ギアボックス ハウジング、および工作機械の構造は、鋳造の典型的な候補です。これらのコンポーネントには、内部ウォーター ジャケット、ガス通路、補強リブ、取り付けボスが含まれることが多く、複製するには複数の鍛造と溶接が必要になります。溶接自体によりさらなる応力集中と歪みが生じるため、鋳造一体型設計が最も安全な技術的選択肢となることがよくあります。
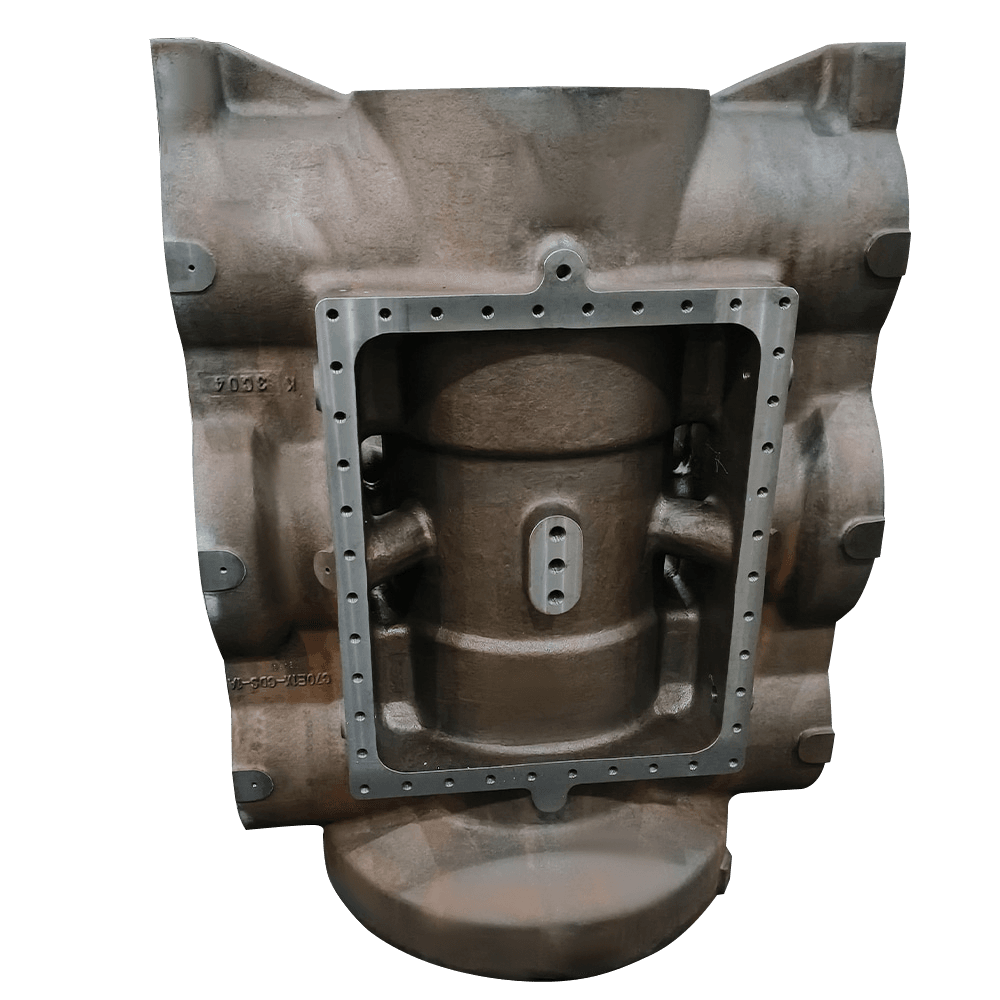 キャスティング of Compressor Housings and Large Components ウォータージャケットや通路などの複雑な内部構造は一体的に鋳造されており、複数部品の溶接やそれに伴う応力を回避します。鋳鉄は振動減衰も加え、伝達される脈動を低減し、剛性を向上させることでコンプレッサーのシリンダーや工作機械のベッドに利益をもたらします。 製品を見る→
鋳鉄および鋳鋼は、鍛造鋼にはない固有の振動減衰も提供します。伝達される脈動を低減する必要があるコンプレッサーシリンダーの場合、その減衰特性は下流の配管や計装において測定可能な値を持ちます。同じ利点が旋盤のチャックや工作機械のベッドの鋳物にも現れ、機器自体の剛性が蓄積誤差の制御に役立ちます。
生産コストもこのカテゴリーの鋳造に有利です。 1 トンのコンプレッサー ハウジング用の砂型には、パターンの複雑さに応じて 3,000 ~ 8,000 ドルの費用がかかる場合がありますが、同じ部品の鍛造金型セットには、最初のビレットが加熱される前に 40,000 ~ 120,000 ドルの費用がかかる場合があります。少量から中量の生産では、ダイのコストだけで、どのプロセスが合理的であるかがわかります。
直接の答え: 繰り返しの重荷重、高圧、または安全認証要件により、鋳造品では保証できない厚さ方向の機械的完全性が要求される場合、鍛造は必須です。
油井噴出防止装置本体、高速トランスミッション ギア、ユニバーサル ベアリング シート、風力タービンのメイン シャフトはすべてこのカテゴリに分類されます。 API 16A 噴出防止装置本体は、亀裂が伝播することなく、突然の圧力スパイクに耐える必要があります。鍛造材料は、厚さ方向に必要なシャルピー衝撃靱性を提供しますが、この特性は大型鋳造品では一貫して提供することができません。
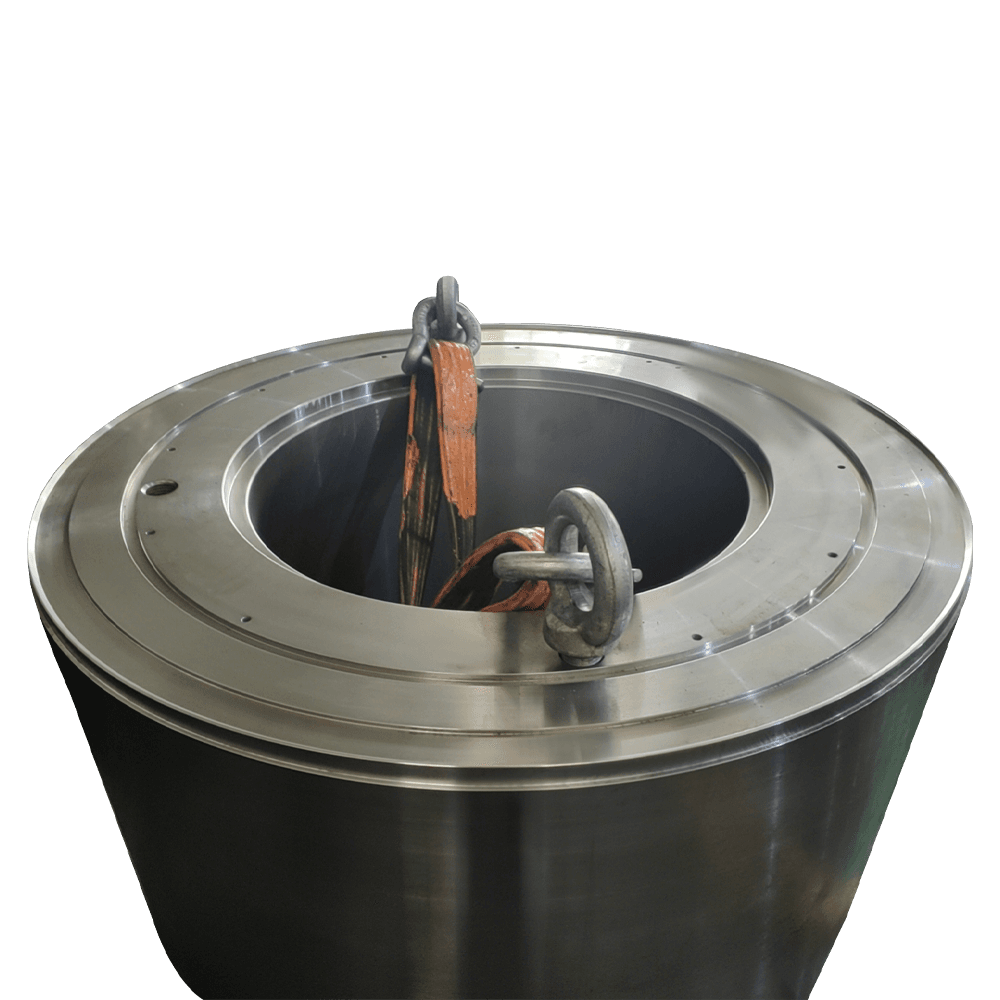 高速伝動用ギヤおよびピニオン 鍛造歯車は歯形に沿って粒子の流れを示し、高速逆転荷重下でも亀裂の発生に抵抗します。高 RPM、高出力トランスミッションの場合、鍛造材料は必要な厚さ方向の靭性と疲労寿命を提供し、厳しい使用条件において鋳造代替品を上回ります。 製品を見る→
3,000 RPM で動作し、500 kW を伝達する高速トランスミッション ギアの場合、ギアの歯は何百万回も逆転する曲げ荷重にさらされます。鍛造により歯形に沿って粒子の流れが整えられ、亀裂の発生が防止されます。鋳造材料で同じ設計をしても、ほんの数分の一のサービス時間で故障します。
安全規定はエンジニアリングロジックを強化します。噴出防止装置の API 規格、ASME 圧力容器規則、および ISO 認定基準はすべて、圧力を保持する重要なコンポーネントに鍛造または鍛造材料を指定しています。多くの場合、見積もりが要求される前に、仕様自体がキャスト オプションを削除します。
直接の答え: Huanming Machinery は、サービス負荷、安全分類、寸法の複雑さに対して各大型コンポーネントを評価し、鋳造または鍛造を推奨し、どちらかのルートから完成した機械加工部品を納品します。
Huanming Machinery は 2010 年に江蘇省江陰で設立され、年間約 2,000 トンの大型部品を生産し、100 か国以上に販売し、150 人以上のチームをサポートしています。同社は、鋳造と鍛造の両方の能力に加えて、横型マシニング センター、ガントリー マシン、および CNC ボーリング ミルでの溶接、熱処理、精密機械加工を維持しています。
この二重機能のアプローチにより、サプライヤーの会話が変わります。鋳造工場と鍛造工場の間を調整するバイヤーの代わりに、Huanming は材料の選択、プロセスの推奨、工具、仕上げ加工を 1 つの品質システムの下で処理します。これにより、冶金コイル シャフト付属品や船舶用油圧カップリングなどのコンポーネントの場合、調達が簡素化され、リード タイムが短縮され、2 つのベンダー間の責任紛争のリスクが排除されます。
Huanming はまた、二相ステンレス鋼 2205、ヘインズ 188、およびインコネル 718 をカバーする専用の特殊材料プログラムを維持しており、バー、鍛造品、フランジ、シャフトとして供給されます。これらの材料は、石油やガス、海洋、化学処理環境において大型コンポーネントが腐食性媒体、高温、または極度の圧力にさらされる場合に必要となります。材料プログラムは、顧客がプロセス ルートと材料の両方を 1 つのサプライヤーに依存するという 2 つの問題を同時に解決するのに役立ちます。
実際の方法を見てみましょう 大型部品の高精度を実現 CNC ボーリング、垂直旋削、ガントリー フライス加工を通じて実行されます。詳細なウォークスルーでは、正確なプロセス シーケンスがカバーされています。
鋳造プロセスでは大規模な鍛造金型や多段階の変形が回避されるため、複雑で大きな形状の鋳造コストは通常 1 キログラムあたり 30 ~ 50% 低くなります。標準的な工具で鍛造できる単純な形状の場合、コストの差は大幅に縮小します。損益分岐点は、部品の複雑さ、生産量、鍛造金型を複数の製品で共有できるかどうかによって異なります。
鍛造は、微細な等軸結晶粒構造と整列した結晶粒の流れにより、耐疲労性が大幅に向上します。周期的に負荷される鋳造コンポーネントは通常 10^5 ~ 10^6 サイクル後に故障しますが、鍛造同等品は 10^6 ~ 10^7 サイクルに達します。鋳造欠陥は断面サイズに比例するため、大部分の部品ではその差がさらに大きくなります。
はい、鋳鋼および鋳ステンレス鋼は圧力装置に使用されますが、圧力定格はより低い厚さ方向の特性を考慮する必要があります。噴出防止装置などの安全性が重要な機器には、通常、API 規格に準拠した鍛造ボディが必要です。鋳造部品は、非破壊検査で内部品質を確認する場合、それほど重要ではない圧力コンポーネントに対して実行可能な選択肢となる可能性があります。
どちらも、表面および表面下の欠陥について超音波検査と磁粉検査を必要とします。鋳物にはさらに、内部収縮と気孔率についての X 線検査が必要です。鍛造品には硬度試験が必要であり、重要な部品については同じ熱処理ロットからの機械試験が必要です。 Huanming の検査プロトコルには、これらすべてに加えて、校正済みの座標測定機での寸法検証が含まれています。
 中国江蘇省江陰市雲庭街大園里路16号
 +86-13404286222 / +86-13404286222
 +86-510-86668678
 hmjxboss@gmail.com
著作権所有 © 江陰環銘機械有限公司 カスタム大型部品機械加工メーカー
 English
 中文简体
 русский
 日本語
 Español
