-

+86-13404286222
-

hmjxboss@gmail.com

今すぐ問い合わせる
+86-13404286222
hmjxboss@gmail.com
今すぐ問い合わせる
交換用のギア シャフトが歯元フィレットで破損した状態で現場から戻ってくると、機械的計算だけでは説明できないことが破損面から明らかになることがよくあります。結晶粒流配向 (製造中に金属粒子が整列する方向) は、鍛造ギア シャフトが数百万回の応力サイクルに耐えられるか、それともその寿命のほんの一部で故障するかを決定する隠れた変数です。 Jiangyin Huanming Machinery Co., Ltd. は、鍛造および鋳造の両方のギア シャフト ブランクを製造しており、この比較は大型トランスミッション コンポーネントの購入者にとって実際的な調達の決定に役立ちます。
結晶粒流配向は、金属部品における結晶粒の配列の方向性パターンであり、周期的な曲げ荷重下で疲労亀裂が始まる場所を直接制御します。鍛造により素材が変形すると、金属の流路に沿って結晶粒が伸びます。代わりに、鋳造により、粒子がランダムな方向を向いた等軸結晶構造が生成されます。実際の結果として、疲労亀裂は主引張応力に対して垂直にある結晶粒界に沿ってより容易に移動します。
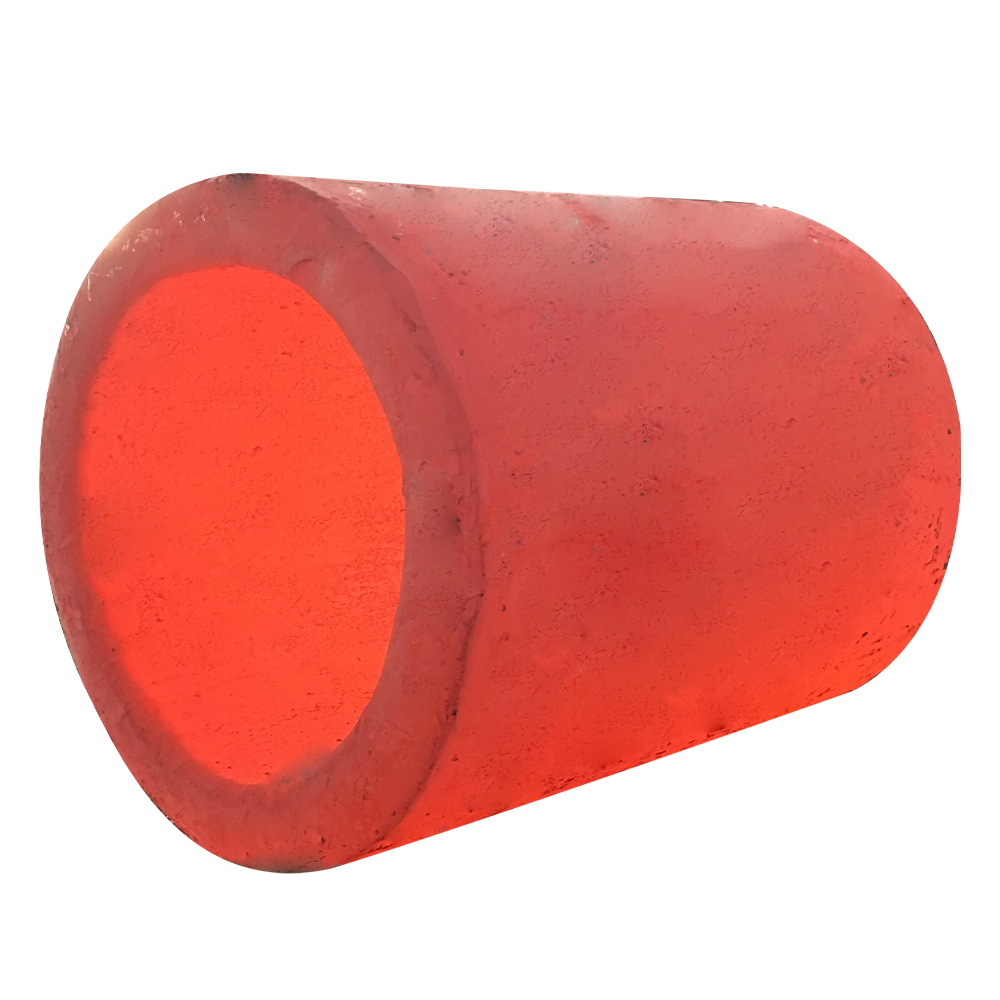 高強度部品の鍛造・鋳造部品加工サービス このメーカーは、鍛造プロセスと鋳造プロセスの両方を提供し、結晶粒の微細化と方向性の流れによって機械的特性が向上した部品を製造しており、ギア シャフトなどの高応力用途に最適です。 製品を見る→
型鍛造または自由型鍛造は、高温で金属を塑性変形させ、金型の流れ方向に沿って粒子を引き延ばします。これにより、部品の輪郭に沿った繊維状の組織が形成され、歯の根元で優れた耐疲労性が実現します。で 鍛造および鋳造部品 比較すると、この方向性の流れが、繰り返し応力下で鍛造ギア シャフトが鋳造ブランクよりも優れた性能を発揮する主な理由です。
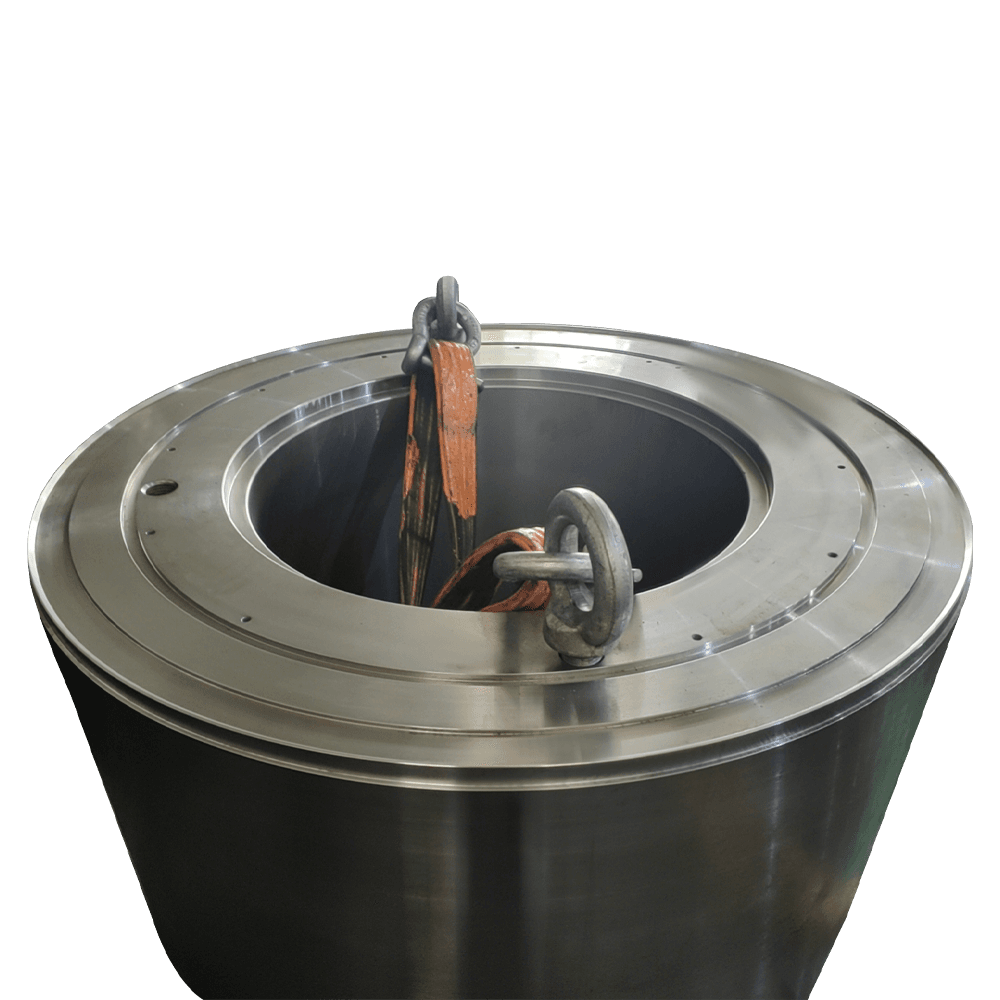 精密歯車システム用高速伝動ピニオンメーカー 高速ギアを専門とするこのサプライヤーは、精密機械加工と熱処理を使用して、要求の厳しい産業環境においてスムーズな動力伝達、低騒音、耐久性を確保しています。 製品を見る→
砂型鋳造では、金属を型壁から内側に凝固させ、ほぼ等方性の樹枝状粒子を作成します。一次応力方向と一致する結晶粒線はなく、微小収縮、ガス多孔性、酸化膜が応力集中部として機能します。コスト、複雑な形状、少量生産では依然として鋳造が有利です。そのため、疲労要件が中程度の場合には多くのギア シャフトが鋳造されます。
凝固中に形成される樹枝状構造は、どの方向にも同じ等方性の性質を持ちます。樹枝状結晶は熱の抽出方向に成長しますが、ギアブランクの砂型では熱の抽出は多方向であるため、最終的な結晶粒の方向は事実上ランダムになります。より高い介在物含有量と組み合わせることで、疲労亀裂の開始閾値が低くなり、最終的な破壊に至るまでの伝播段階が短くなります。
同一の荷重と熱処理の下で、鍛造ギアシャフトは鋳造ギアブランクよりも疲労強度で 20 ~ 35%、疲労寿命で最大 2 倍優れており、その利点は歯元フィレットに集中しています。以下の表は、正規化および焼き戻し済みの 42CrMo4 試験片で測定された代表的な値を使用しています。テスト条件、表面仕上げ、応力比はすべてこれらの数値に影響を与えますが、相対的なランキングは一貫したままです。
| プロパティ | 鍛造ギヤシャフト | キャストギアブランク | 違い |
| 1,000万回疲労強度 | 380~420MPa | 280~330MPa | 25~35% |
| 400MPaでの疲労寿命 | 800~950万サイクル | 300~450万サイクル | 100% |
| 破断伸び | 14~18% | 8-12% | 50% |
| 20℃での衝撃強さ | 35-45J | 15-25J | 70% |
| 粒子構造 | 方向性と繊維性 | 等軸および樹枝状 | 該当なし |
出典: 焼きならしおよび焼き戻しされたギア シャフト材料に関する業界の疲労試験データ。
高トルク、高 RPM、または安全性が重要なギア シャフトには、鍛造ルートを選択してください。複雑な形状、少量の鋳造、または中程度の疲労要件に合わせて鋳造ルートを選択してください。という文脈で 高速トランスミッションギヤの製造 、アプリケーションの疲労プロファイルが決定要因となります。
それぞれの基準によって答えは変わります。たとえば、風力タービンのギアボックスのギア シャフトは低 RPM と高トルクで動作するため、鍛造ルートが好まれます。一方、複雑な内部オイル ギャラリーを備えたプロトタイプ シャフトは、鋳造によってのみ実現可能である可能性があります。
はい。粒子の流れの配向は構造変数であり、温度に依存するものではありません。動作温度が上昇すると、クリープが追加要因となり、相対的な効果はわずかに減少しますが、方向性のある粒子の流れにより、ほとんどのギア シャフトの使用条件で耐疲労性が向上します。
同じ材質グレードと熱処理条件の場合、鍛造ギア シャフトは通常、耐久限界に近い応力レベルで 20 ~ 35% 高い疲労強度と最大 2 倍の疲労寿命を示します。最も大きな違いは歯根フィレットに現れます。
いいえ、熱処理はどちらの方法でも微細構造を微細化し、硬度を向上させますが、基本的な結晶粒流れパターンを変えることはできません。鋳造中の介在物の数は、溶湯の品質、注入温度、金型設計の関数です。たとえ優良な鋳造工場であっても、ギアブランクの微小収縮を完全に排除することはできません。これらは、熱処理では修復できない体積欠陥です。
マクロエッチング試験、超音波検査、および金属組織断面が標準的な検証方法です。希酸溶液を使用したマクロエッチングでは粒子の流れのラインが明らかになり、超音波検査では疲労寿命に影響を与える表面下の欠陥を検出できます。
 中国江蘇省江陰市雲庭街大園里路16号
 +86-13404286222 / +86-13404286222
 +86-510-86668678
 hmjxboss@gmail.com
著作権所有 © 江陰環銘機械有限公司 カスタム大型部品機械加工メーカー
 English
 中文简体
 русский
 日本語
 Español
