-

+86-13404286222
-

hmjxboss@gmail.com

今すぐ問い合わせる
+86-13404286222
hmjxboss@gmail.com
今すぐ問い合わせる
答えは画一的なルートではありません。頑丈な機器の場合、鍛造部品は、高サイクル疲労や衝撃荷重がかかるコンポーネントに対して最高の強度対コスト比を実現します。形状が複雑である場合、または工具コストが十分な量で償却できる場合は、鋳造部品が有利です。溶接製造は、大型のアセンブリや少量のメンテナンス部品にとって、唯一の経済的な選択肢になります。選択基準は材料だけではなく、形状、負荷スペクトル、バッチサイズの組み合わせです。
この文脈における強度対コスト比とは、材料、工具、機械加工、検査、輸送を含む総製造コストの単位当たりに達成される機能的な機械的性能を意味します。
製造現場での比較は、疲労耐久性、部品コスト、設計の自由度という 3 つの数値から始まります。単一のルートが 3 つすべてに勝つことはありません。鍛造は疲労強度に優れていますが、工具や機械加工のコストが高くなります。鋳造は、幾何学的な自由度が最も広く、量当たりのピース価格が最も低くなりますが、通常、疲労耐久性は低くなります。溶接はその中間に位置し、一度の鍛造または鋳造では大きすぎる部品を構築できますが、溶接部が生じて耐用年数が制限される可能性があります。
| 属性 | 鍛造 | キャスト | 溶接製作 |
| 相対疲労強度 | 高 | ベースライン | 中 |
| 相対的な部品コスト | 高est | 最低 | 中 |
| 最も経済的なバッチ | 10~100個 | 500個 | 1~10個 |
| 原料収量 | 60-75% | 85~90% | 80~85% |
テーブルは出発点です。実際の決定には、常に負荷スペクトルとバッチ サイズが関係します。 5トンの鋳造ハウジングは鍛造可能ですが、量が非常に多くない限り、工具のコストはばかげています。そのため、強度とコストの比率は材料ごとではなく部品ごとに評価されます。
油田の噴出防止装置本体、高圧封じ込めを備えた安全性が重要な構造の場合、鋳造本体の方が安価である場合でも、鍛造本体が指定されることがよくあります。鋳造品には固有の欠陥リスク、特に圧力下で成長する可能性のある小さなボイドがあるため、圧力がかかる機器には鍛造が好ましい方法となります。
部品が繰り返しの荷重、衝撃荷重、または高い曲げ応力に耐える必要がある場合、鍛造は最も経済的な方法です。密閉型鍛造プロセスでは、結晶粒の流れが部品の輪郭と一致するため、鋳造された同じ合金よりも高い疲労限界が得られます。
40CrNiMo 鋼歯車の場合、業界の経験では一般に、鍛造および空冷状態での疲労限界は 560 ~ 600 MPa であるのに対し、同じ合金の鋳造および熱処理時の疲労限界は 430 ~ 470 MPa であることが示されています。この 25 ~ 30% の改善により、部品が数百万回の負荷サイクルを受ける場合の工具コストが正当化されます。
材料の種類はプロセスと同じくらい重要です。二相ステンレス鋼 2205 およびインコネル 718 などのニッケル合金は、海洋および石油化学用途での強度と耐食性の組み合わせを目的として一般に鍛造されています。
 複雑な金属部品の鍛造および鋳造サービス 鍛造と鋳造のどちらを選択するかは、部品の複雑さと量によって異なります。鍛造は強度と粒子の流れを提供し、鋳造は内部空洞を備えたニアネット形状を生成し、機械加工と工具のコストを削減します。 製品を見る→
部品の形状が複雑である場合、内部空洞が必要な場合、または生産量によって工具の償却が可能である場合、鋳造は強度とコストの面で最も優れています。ニアネットシェイプを生成できることが、最大のコスト要因です。
たとえば、大型のコンプレッサーシリンダーハウジングは、大がかりな機械加工を行わずに内部ポートやリブを鍛造プロセスで作成できないため、ほとんどの場合鋳造されます。材料使用率 85 ~ 90% で鋳造を開始すると、中実鍛造品と比較して、前加工体積が最大 40% 削減されます。
鋳造コンポーネントには、非破壊検査における規律が求められます。収縮気孔率、ガスボイド、および偏析はゲート設計によって制御し、磁粒子または超音波検査によって検証する必要があります。鋳造部品の強度は、鋳造品の品質によって決まります。
 キャストing of Compressor Housings for Heavy-Duty Applications 大型のコンプレッサーハウジングには、高負荷に耐えられる堅牢な鋳物が必要です。高度なプロセスにより構造の安定性と安全性が確保され、さまざまな産業分野に適しています。 製品を見る→
部品が大きすぎたり複雑すぎて一体で鍛造または鋳造できない場合、またはバッチサイズが小さすぎて工具を使用できない場合には、溶接が強度とコストのバランスを考慮した最適な方法となります。 10 トンのミル ローラーの 1 回限りの修理の場合、溶接は他の方法よりも優れています。
溶接加工により、耐摩耗性オーバーレイを備えた低合金ベーススチールや、圧延プレートに接合された鋳造ハブなど、異なる材料を組み合わせることができます。ただし、溶接ゾーンは最も弱い部分です。構造用鋼の適切に認定された突合せ溶接は通常、母材の強度の 80 ~ 90% を実現するため、設計ではこれを考慮する必要があります。
頑丈な機器の場合、溶接部品は通常、仕上げ加工の前に応力除去されます。これは江陰環明機械有限公司の重要な製造工程であり、溶接による歪みを除去した後、最終公差 8 ミクロンを達成するために、精密な旋削、中ぐり、研削が使用されます。
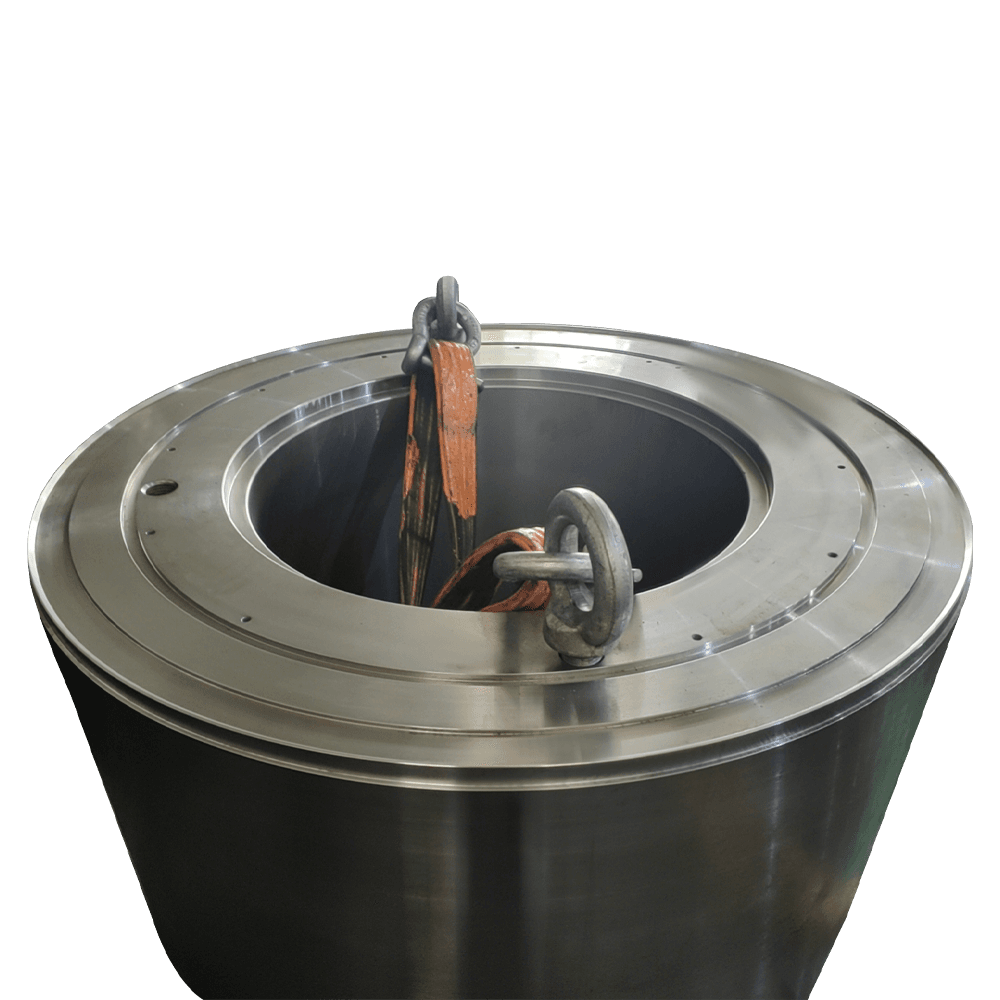 高-Speed Transmission Gears for Precision Power Transmission これらのギアは高強度合金で作られており、騒音や振動を最小限に抑えるために精密機械加工されています。航空宇宙、自動車、建設機械における効率的な電力伝達を保証します。 製品を見る→
自分の側で迅速かつ防御的に決定するには、この 4 ステップのフレームワークに従ってください。これは、江陰環明機械における冶金、石油、ガス、風力発電の部品の調達レビューに適用されています。
定格 20,000 Nm で年間 40 個の需要がある高速トランスミッション ギアの場合、密閉型鍛造が正当化されます。複雑な内部通路を備えた鋳造ポンプ本体と 1,000 個の注文の場合、鋳造が断然勝者です。直径が 2 メートルを超え、数量が 5 個の風力発電の主軸フランジの場合、圧延板からの溶接製造が唯一の賢明な方法です。
完全な決定プロセスは、次の技術記事に記載されています。 鍛造および鋳造部品 。特定の部品図面の場合、最も早い方法は次のとおりです。 エンジニアリングチームに連絡してください 荷重ケースとターゲット体積を使用します。
単一のルートが最適ということはありません。鍛造部品は高サイクル疲労と衝撃荷重に優れています。鋳造部品は、複雑な形状と大量の場合に最適です。溶接部品は、大型で少量の用途に最適です。決定は、ジオメトリ、負荷スペクトル、およびバッチ サイズに基づいて行われます。
パーツが疲労によって支配されていない場合に限ります。鋳造により複雑な形状のコストを 20 ~ 40% 削減できますが、疲労限界は 25 ~ 30% 低下する可能性があります。安全性が重要な回転部品の場合、ルートを交換するには完全な再認定が必要です。
低合金鋼の高品質溶接は、通常、母材金属の強度の 80 ~ 90% に達します。同じ鋼を鍛造すると等方性があり、鍛流方向に強くなります。溶接は静的荷重や低周波荷重には適していますが、周期荷重については疲労解析が必要です。
ツールのコストは償却する必要があるため、最も重要な要素はバッチ サイズです。鍛造金型のコストは鋳造パターンの 10 倍になる場合があります。溶接された製造には工具は必要ありませんが、慎重な応力除去と検査が必要です。
 中国江蘇省江陰市雲庭街大園里路16号
 +86-13404286222 / +86-13404286222
 +86-510-86668678
 hmjxboss@gmail.com
著作権所有 © 江陰環銘機械有限公司 カスタム大型部品機械加工メーカー
 English
 中文简体
 русский
 日本語
 Español
