-

+86-13404286222
-

hmjxboss@gmail.com

今すぐ問い合わせる
+86-13404286222
hmjxboss@gmail.com
今すぐ問い合わせる
内径公差が 0.04 mm、設置期間が 11 週間の 4 トンのコンプレッサー シリンダーでは、約 10 分で脆弱なサプライ チェーンが露出します。大きな部品が図面の段階で失敗することはほとんどありません。 3 回目の再固定では、データムがシフトし、プロセスのどこでエラーが発生したかを証明する文書が存在しないため、失敗します。
This guide is a buyer's working method for sourcing large component machining services for industrial equipment: what the scope really covers, how to read a machine envelope, what a quality system must prove on paper, and where the weeks between drawing release and shipment actually go.
Large component machining services cover the finish machining and dimensional certification of cast, forged, or welded parts weighing roughly 500 kg to 20 tonnes that will not fit, or will not hold tolerance, on standard vertical machining centres.
どのクレーンを予約するかは重量によって決まります。 The machined feature decides which supplier can quote, because bore roundness, flange parallelism, and tooth profile each demand a different machine tool and a different inspection method.
| コンポーネントグループ | 使用重量 | 重要な機械加工された特徴 | 検査の焦点 |
| コンプレッサーのシリンダーとシリンダー本体 | 1~5t | 穴の真円度、同心度、シール面 | ボアゲージ、CMM、浸透探傷試験 |
| 防噴装置本体 | 2~8t | ラムキャビティの平坦度、シール穴 | 超音波検査、圧力検査 |
| 風力発電主軸フランジ | 3~12t | ボルト円ピッチ、フランジ平行度 | 超音波検査、レーザー追跡 |
| 蒸気タービン付属品 | 1~6t | ジャーナル直径、ブレード溝プロファイル | 磁粉検査、真円度検査 |
| ローラーとユニバーサルベアリングシート | 0.5~8t | 外径円筒度、ベアリングのはめあい | 硬さと粗さの測定 |
| ギアラックとトランスミッションギア | 0.3~3t | 歯形、累積ピッチ | 歯車測定、磁粉検査 |
大きなコンプレッサーシリンダーは、順序が重要である理由を示しています。 The casting cools unevenly, so a competent shop rough-bores it, lets the stresses settle, then finishes the bore on a machine that preserves the same datum throughout.
 コンプレッサーハウジングメーカーの鋳造 大型コンプレッサーは通常、高強度の負荷に耐えることができる頑丈な構造設計を採用しているため、強力な連続運転能力を備えています。広告... 製品を見る→
If a supplier cannot describe that rough-finish sequence in the first technical conversation, they are quoting a part they have not machined before, whatever their catalogue claims.
機械のエンベロープは、価格よりも多くのサプライヤーを失格にします。 A long-stroke boring mill, a table rated for the workpiece weight, and a crane that can turn the part are the entry ticket, not the differentiator.
A capable shop runs a combination of equipment rather than one heroic machine: horizontal machining centres, gantry machining centres, CNC boring mills, high-speed CNC vertical lathes, and vertical turn-mill centres.それぞれのタイプは異なる機能ファミリーを所有しており、それらの重複によりジョブがクリティカル パスから外されるのを防ぎます。
これら 5 つの答えによって、数トンの部品に許容範囲を設けているショップと、単に大型の機械を所有しているショップが区別されます。機械精度が 8 マイクロメートルであると主張するサプライヤーは、その数値が同じワークピースに対する 3 回の操作にどのように耐えられるかを説明できるはずです。
材質 grade can add or remove two weeks of machine time, because heat-resistant alloys cut at a fraction of carbon steel speeds and work-harden the moment the feed rate hesitates.
| Material | 切削速度と 1045 鋼の比較 | 主な加工リスク | 一般的な使用方法 |
| 炭素鋼およびダクタイル鋳鉄 | 100パーセント | 薄肉部のびびり | シリンダーボディ、コンプレッサーハウジング |
| 二相ステンレス 2205 | 40~50パーセント | 低送りでの加工硬化 | フランジ、スリーブ、シャフト |
| インコネル 718 (UNS N07718 / 2.4668) | 20~30パーセント | 工具の急速なノッチ摩耗 | 鍛造品、ブッシュ、高温スリーブ |
| ヘインズ 188 (UNS R30188 / GH5188) | 15 ~ 25 パーセント | 砥粒コバルト合金、切りくず破壊不良 | 高温使用用のシート、ストリップ、ロッド |
これらの乗数は計画上の数字であり、マーケティング上の主張ではありません。炭素鋼の切断速度でインコネル 718 を見積もるショップは、それを加工したことがないか、注文で損をするつもりかのどちらかです。
特別なグレードには、機械の背後にあるサプライチェーンも必要です。 インコネル 718、ヘインズ 188、デュプレックス 2205 の鍛造品および機械加工部品 最先端では動作が異なるため、サプライヤーは、グレードごとに切削データと以前の作業の参考資料を 1 つのカテゴリとして扱うのではなく、表示できる必要があります。
 鍛造鋳物部品加工メーカー 鍛造と鋳造はどちらも業界で重要な金属加工方法であり、幅広い用途があります。それらには次の点で大きな違いがあります... 製品を見る→
価格を尋ねる前に、検査とテストの計画を尋ねてください。 The ITP is the only document that assigns accountability for each dimension, and a supplier who cannot issue one within a day will not issue one under schedule pressure either.
A workable system for large parts includes magnetic particle and ultrasonic testing, hardness testing, surface roughness measurement, and calibrated micrometers and calipers kept on a documented calibration schedule. Trained full-time inspectors matter more than the instrument list, because multi-tonne parts are checked at stage points rather than only at the end.
参照プロジェクトは評価を短縮します。 Suppliers delivering to established equipment builders such as DANIELI, KOBELCO, ANDRITZ, and ROSS have already passed audits most buyers cannot reproduce in a single visit.背後にあるプロセス規律 大型部品の高精度加工 また、サプライヤー自身の書面による手順と比較するための公正なチェックリストでもあります。
安全性が重要な部品により、ハードルが再び高くなります。防噴装置本体は発送前に超音波検査と圧力検査で検査され、書類も部品と一緒に運ばれます。
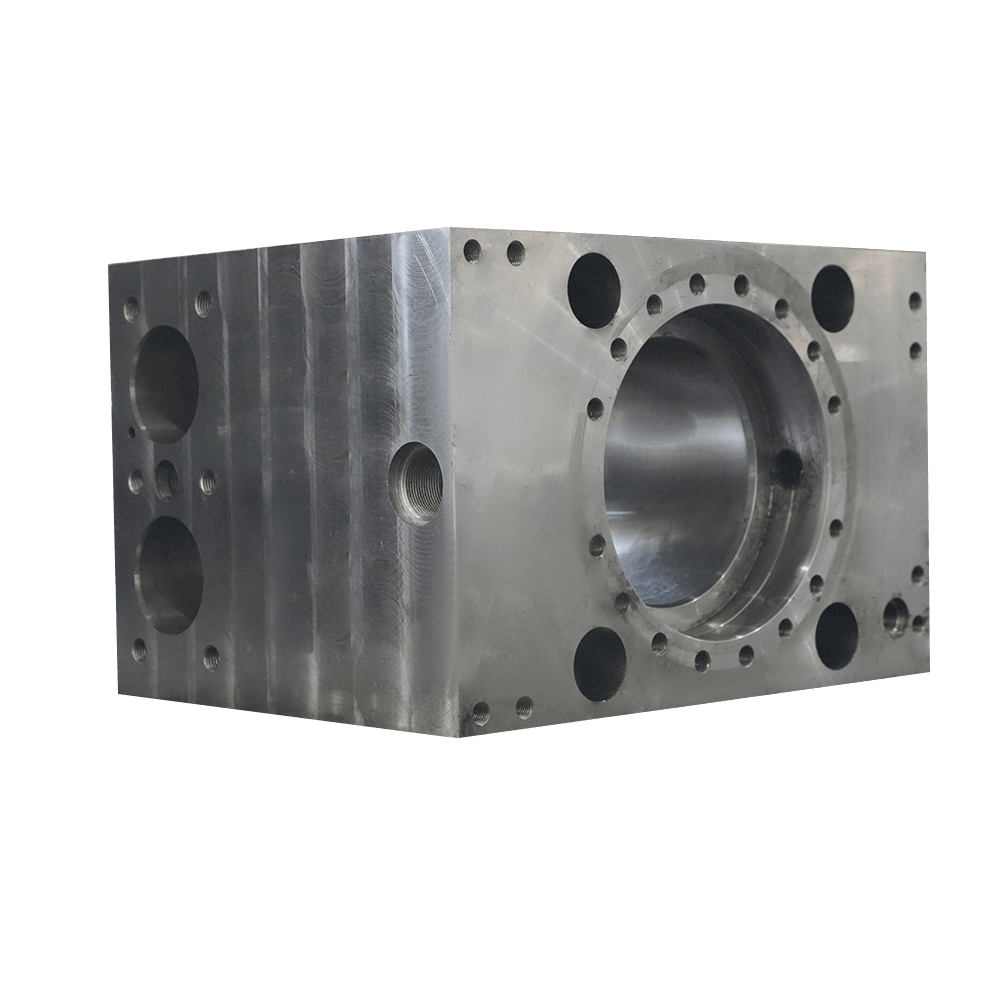 油井噴出防止装置メーカー 油井噴出防止装置 もっと見る 製品を見る→
A 3 to 5 tonne machined component normally needs 14 to 18 weeks from drawing release to shipment, and casting or forging consumes the largest single share of that time.
Chasing the machine shop rarely rescues a schedule, because rough machining waits for stress relief and finishing waits for the rough cut to release the remaining distortion.文書化、NDT、パッキングは最終パスと並行して実行でき、その重複部分は現実的に 1 ~ 2 週間で回復可能です。
決定的な問題は、誰が機械を見つけられるかではなく、穴が公差を超えたときに誰が寸法レポートに署名するかです。
単一情報源による説明責任が実際的な議論です。ブランクと完成した部品が同じ組織からのものである場合、不適合の所有者は 3 人ではなく 1 人になり、是正措置は契約ではなくプロセスに適用されます。中間業者は、閉じられた仕様と寛大な公差を持つ標準部品の場合でもうまく機能します。
3 ~ 5 トンのコンポーネントの場合、図面のリリースから 14 ~ 18 週間を計画します。鋳造または鍛造には約5〜6週間、仕上げには3〜4週間、書類による検査には約1週間かかります。新しいパターンの場合は 2 ~ 3 週間かかります。
十分にメンテナンスされたボーリングセンターまたはガントリーセンターでは約 8 マイクロメートルの機械精度を達成できますが、部品の公差はセットアップ数と熱制御に依存します。数トンの部品の穴とベアリングのはめあいの現実的な仕上げ公差は、部品が 1 つのデータム チェーン内にある場合、0.02 ~ 0.05 mm の範囲内に収まります。
ニッケル、コバルト、または二相グレードのいずれか。インコネル 718 (UNS N07718)、ヘインズ 188 (UNS R30188)、および二相ステンレス 2205 は、炭素鋼の 15 ~ 50% の速度で切削し、急速に加工硬化します。カットデータと同学年の前職資料をご請求ください。
ホールドポイント、校正ステータスを含む機器リスト、図面ごとの合格基準、NDT 方法と適用範囲、熱番号別の材料トレーサビリティ、および最終リリースに署名した人の名前。
 中国江蘇省江陰市雲庭街大園里路16号
 +86-13404286222 / +86-13404286222
 +86-510-86668678
 hmjxboss@gmail.com
著作権所有 © 江陰環銘機械有限公司 カスタム大型部品機械加工メーカー
 English
 中文简体
 русский
 日本語
 Español
